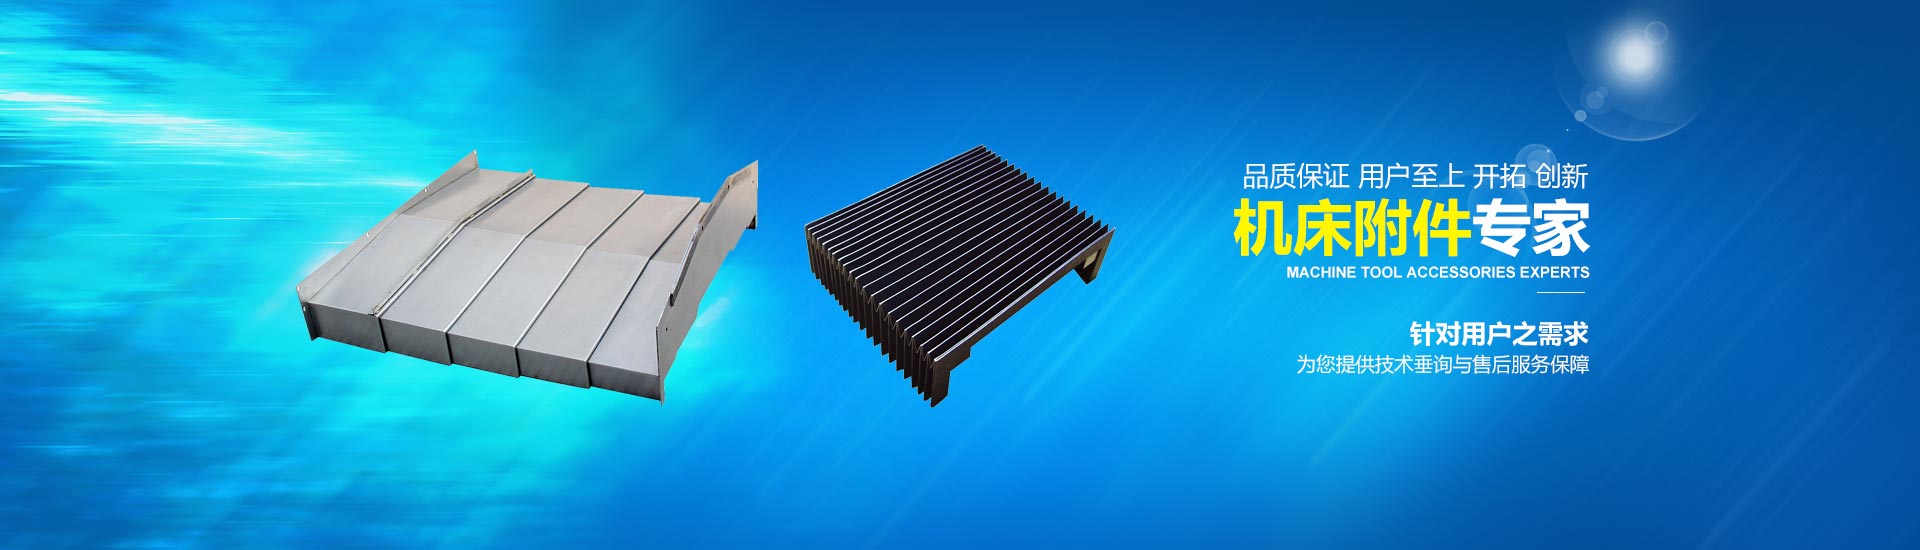
机床丝杠防护罩是机床丝杠、螺母副的重要防护部件,常见风琴式、钢带式结构,用于阻挡铁屑、切削液、粉尘侵入丝杠副。防护罩伸缩卡滞、回弹不畅,会拉扯丝杠、拖慢进给速度,严重时造成伺服过载报警、丝杠拉伤,甚至引发撞刀事故。该故障多由异物卡阻、结构变形、密封损坏、安装错位等原因造成,排查需遵循由外到内、先清洁再调整的顺序开展。
首先进行外观检查与异物清理,这是最常见的故障诱因。机床加工产生的铁屑、磨料、油泥容易卡在防护罩折页缝隙、导轨滑动槽内,堆积后阻碍伸缩动作。停机并切断气源、电源,释放驱动负载,小心拉开防护罩,分段清理内部切屑与结块油泥。清理时禁止硬撬防护罩,避免折页、PVC 片、钢带发生撕裂。同时检查伸缩行程内有无管路、线缆干涉,部分机床走线布局不合理,运行时管线挤压防护罩,造成伸缩受阻。
其次检查防护罩本体是否变形、部件损坏。风琴防护罩长期受切削液浸泡、高温烘烤,PVC布、尼龙支撑片容易老化、开裂、起拱;钢带防护罩存在钢带翘曲、铆接松动、滚轮卡滞等问题。风琴罩支撑片变形会导致折叠不同步,出现单边拱起、扭曲卡死;钢带变形后伸缩时互相剐蹭。轻微变形可校正支撑骨架,破损严重、多处开裂的防护罩不宜继续使用,应直接更换同规格配件,避免故障反复。
然后核查安装基准与固定位置。防护罩两端法兰固定座松动、偏移,是伸缩不顺的高频原因。两端法兰不同心、平行度偏差大,防护罩伸缩时持续受侧向拉力,折叠受力不均。松开固定螺栓,将防护罩运行至全伸、全缩极限位置,校正法兰位置,保证防护罩与丝杠轴线同轴,再均匀锁紧螺栓。安装行程限位时,要预留安全余量,防止机床超行程挤压防护罩,造成折页挤压变形。
润滑与密封维护也不可忽视。防护罩滑动滚轮、导向滑块缺少润滑,会增大滑动阻力;防尘胶条老化翘起,刮擦机架。可对导向滑块少量加注耐高温润滑脂,胶条破损及时更换。注意不要大量注油,防止油液粘附切屑,再次形成结块。
故障处理完成后,进行多次往复空载试运行,观察伸缩是否同步顺畅,无扭曲、异响、卡滞现象,再投入试加工。日常保养中,每次交接班清理防护罩表面铁屑,定期检查固定螺栓、骨架状态,及时清理缝隙积屑,减少异物堆积。丝杠防护罩虽属于机床附件,却直接关系丝杠传动系统安全,及时排查处理伸缩不顺问题,能够保护精密丝杠,降低进给故障发生率。